Research Article

배터리 재활용 폐수 내 니켈 재자원화를 위한 다단계 폐쇄 고리 시스템 구축 및 타당성 평가

주영은1, 차준호1, 박찬규1,*
Yeongeun Joo1, Junho Cha1, Changyu Park1,*
Author Information & Copyright ▼
1한국산업기술시험원 기후환경본부
1Climate and Environment Division, Korea Testing Laboratory
*Corresponding author: Changyu Park, Tel: +82-2-860-1208, E-mail:parkcg@ktl.re.kr

ⓒ Copyright 2026 The Korean Society for Life Cycle Assessment. This is an Open-Access article distributed under the terms of the Creative Commons Attribution Non-Commercial License (http://creativecommons.org/licenses/by-nc/4.0) which permits unrestricted non-commercial use, distribution, and reproduction in any medium, provided the original work is properly cited.

Received: May 27, 2026; Revised: Jul 20, 2026; Accepted: Aug 10, 2026

Published Online: Aug 31, 2026

요 약

본 연구에서는 폐배터리 재활용 공정에서 발생하는 니켈 함유 폐수를 활용하여 고순도 니켈을 회수하는 통합 공정을 제안하고, 공정 모사와 환경성(LCA) 및 경제성 평가(TEA)를 수행하였다. 해당 공정은 수산화나트륨(NaOH)을 이용한 수산화니켈(Ni(OH)2) 침전, 가소, 그리고 탄소열 환원 단계로 구성된다. Aspen Plus 기반 공정 모사를 통해 물질 및 에너지 수지를 분석한 결과, 회수 니켈의 지구온난화 영향은 1.81 kg CO2-eq/kg Ni로 산출되었으며, 이는 기존 천연 니켈 생산 대비 약 86.1% 감소한 수준이다. 경제성 평가 결과, 생산 단가는 US$95/kg Ni로 시장가 대비 약 7배 높게 나타났으며, 유틸리티 비용이 운영비의 75%를 차지하는 핵심 비용 요인으로 확인되었다. 이에 따라 철강 산업 폐열을 활용한 열 통합 시나리오를 검토하였으며 필요 에너지의 89% 이상을 폐열로 충당할 경우 경제적 타당성 확보가 가능함을 입증하였다. 또한 국내 주요 철강사의 폐열 잠재량을 기반으로 제안된 공정의 실무적 적용 가능성을 제시하였다

Abstract

This study proposes an integrated process for recovering high-purity nickel from nickel-containing wastewater generated during spent battery recycling and conducts process simulation, Life Cycle Assessment (LCA), and Techno-Economic Analysis (TEA). The process consists of Ni(OH)2 precipitation using NaOH, calcination, and carbothermic reduction. Based on Aspen Plus simulation, the LCA results showed a global warming potential of 1.81 kg CO2-eq/kg Ni, representing an 86.1% reduction compared to primary nickel production. TEA revealed a production cost of US$95/kg Ni, approximately seven times the market price, identifying utility costs—accounting for 75% of operating expenditures—as the primary economic hotspot. Scenario analysis for heat integration with the steel industry demonstrated that economic parity can be achieved if more than 89% of the thermal energy is supplied by waste heat. Based on the waste heat potential of major domestic steelmakers, this research validates the practical feasibility of the proposed system.

Keywords: 다단계 폐쇄 고리 시스템; 공정 모사; 환경성 평가; 경제성 평가; 열 통합
Keywords: Multi-stage closed-loop system; Process simulation; Life cycle assessment; Techno-economic analysis; Heat integration

1. 서 론

전 세계적인 탄소 중립 이행과 디지털 전환에 따라 핵심 광물 자원의 안정적 확보가 국가 경쟁력의 척도로 부상하고 있다. 특히 에너지 저장 장치 및 전기차 산업이 폭발적으로 성장하며, 이차전지배터리에 사용되는 리튬, 망간, 니켈 등의 주요 금속들에 대한 공급망 리스크와 천연 광산의 고갈 문제가 시급한 과제이다[1].

이러한 흐름에 발맞추어 유럽연합(EU)은 핵심원자재법(CRMA, critical raw materials act)을 통해 경제적 중요성이 높고 공급 리스크가 큰 물질들을 CRM(critical raw materials)으로 정의하였다. 특히 CRMA는 2030년까지 역내 연간 소비량의 최소 25%를 폐기물 재활용을 통해 조달한다는 구체적인 목표를 설정하였다. 이는 외부 의존도를 낮추는 자원 안보의 측면뿐만 아니라, 순환경제(circular economy) 구축을 위한 법적·제도적 강제성을 시사한다[2,3].

CRM 중에서도 니켈은 현대 산업의 중추인 스테인리스강 생산의 주원료일 뿐만 아니라, 차세대 이차전지 양극재의 핵심 소재로서 그 수요가 기하급수적으로 증가하고 있다[4,5]. 그러나 니켈의 천연 광석 품위 저하와 제련 과정에서의 막대한 탄소 배출은 환경적·경제적 부담을 가중시키고 있으며, 이에 따라 폐배터리나 산업 부산물로부터 니켈을 회수하는 연구가 전 세계적으로 주목받고 있다[6].

기존의 니켈 재활용 연구는 주로 폐배터리로부터 배터리급 원료를 회수하거나, 특정 산업 부산물로부터 페로니켈을 제조하는 등 1차 재활용 공정의 회수 효율 향상에 집중되어 왔다[7–9]. 그러나 재활용 공정에서 발생하는 잔재물로부터 유가 금속을 추가로 회수하여 자원순환의 그러나 재활용 공정에서 발생하는 방류수 및 잔재물과 같은 2차 부산물로부터 잔존 유가금속을 추가 회수하는 후단 자원회수 공정에 대한 연구는 아직 제한적이다. 이러한 2차 부산물은 상대적으로 낮은 금속 농도로 인해 재활용 대상에서 제외되는 경우가 많지만, 지속적인 폐기 시 자원 손실과 함께 추가적인 환경부하를 초래할 수 있다.

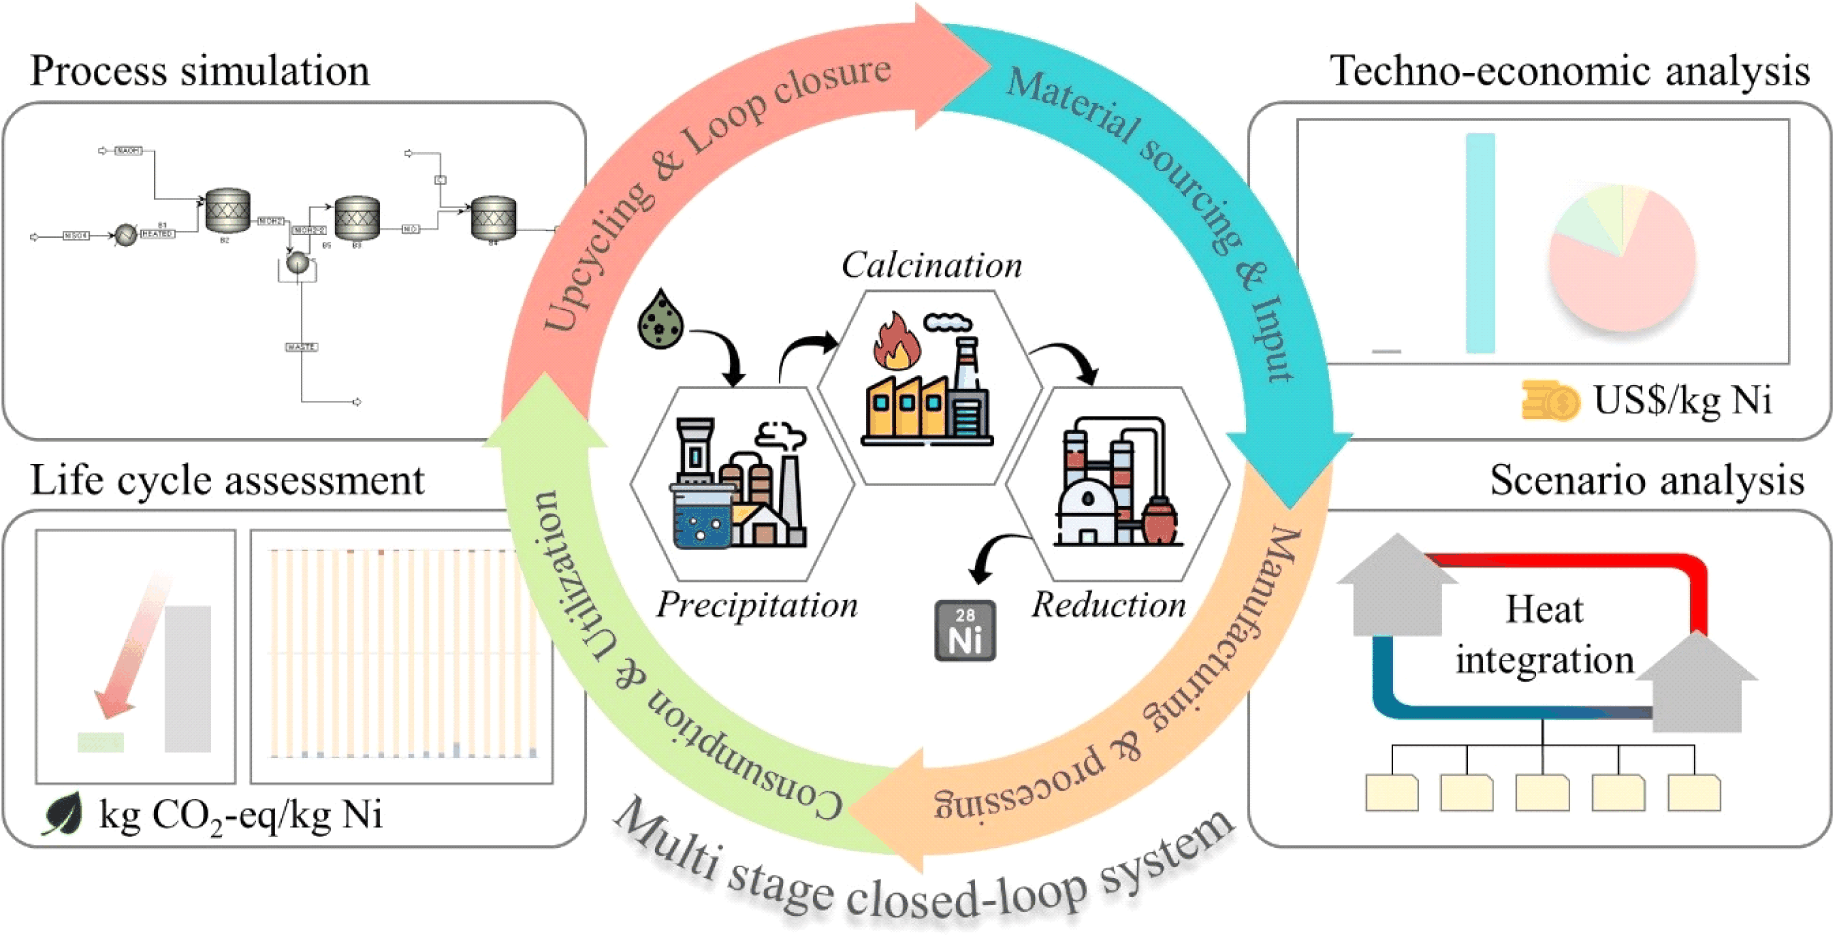
본 연구는 폐배터리 재활용 공정 부산물을 원료로 활용하여 니켈을 회수함으로써, 다단계 폐쇄 고리 시스템 구축 가능성을 검토하고자 한다. 또한 공정 인근에 위치한 철강 공정과의 열통합을 고려한 시나리오 분석을 수행하고, 이를 바탕으로 공정의 타당성 평가를 위해 LCA(life cycle assessment)와 TEA(techno-economic analysis)를 평가하였다. 이를 통해 본 연구는 재활용 공정에서 발생하는 잔재물의 재자원화 가능성을 제시하고, 산업 간 공생을 통한 순환경제 모델의 적용성을 검토하는 데 목적이 있다. 본 연구의 전체적인 연구 프레임워크는 Fig. 1에 나타내었다.
kjlca-27-2-51-g1
Fig. 1. Research framework for process simulation and sustainability assessment of the nickel recovery system.
Download Original Figure

2. 연구 방법

2.1 Aspen Plus를 이용한 공정 모사

본 연구에서는 폐배터리 회수 공정으로부터 배출된 폐수에서 니켈 금속을 회수하기 위한 공정을 개발하고, 이를 Aspen Plus 시뮬레이션 프로그램을 이용하여 모델링하였다.

니켈은 회수 가치가 매우 높은 유가 금속인 동시에 수계 환경 규제 대상인 중금속에 해당하므로, 방류수 내 잔류 니켈의 추가 회수는 환경 보호와 경제성 확보 측면 모두에서 필수적이다. 기존의 리사이클링 연구들이 주로 리튬(Li)이나 코발트(Co) 등 특정 금속의 1차 회수 공정에 편중되어 있었던 반면, 배터리 재활용 폐수 내 미량 잔류 니켈의 거동 제어 및 회수에 관한 체계적인 연구는 그 중요성에 비해 상대적으로 미흡한 실정이다[10,11]. 이에 본 연구는 폐배터리 리사이클링 공정의 전과정 자원 순환율을 극대화하고자, 대량의 배터리 재활용 폐수 내 미량 잔류 니켈을 고순도로 회수하는 통합 공정을 설계하고 이의 타당성을 평가하고자 한다.

Aspen Plus는 화학 공정의 물질 및 열수지를 계산하고 공정을 설계·최적화하는 데 흔히 사용되는 화학 공정 시뮬레이터로, 본 연구의 핵심인 배터리 재활용 폐수 내 니켈 회수를 위한 다단계 복합 반응과 상평형을 정교하게 모사하고 검증하는 데 탁월할 것으로 판단되어 선택하였다. 해당 공정은 수산화 니켈 침전 반응, 수산화 니켈 가소 반응, 탄소열 환원 반응으로 구성되며, 각각의 공정에서 원료 투입 및 부산물 배출을 고려하여 전반적인 물질 및 에너지 흐름을 분석하였다.

본 연구에서는 니켈 회수 공정 내 복잡한 이온 거동을 정밀하게 구현하기 위해 Aspen Plus의 Electrolyte NRTL (ELECNRTL) 물성 모델을 적용하였다. 시뮬레이션 내 각 반응기는 선행 문헌을 통해 검증된 운전 온도, 압력 및 전환율 데이터를 기반으로 화학양론적(RStoic) 모델로 모사되었다.

본 연구에서는 최종 제품을 순수 니켈 금속으로 설정하였다. 니켈 금속은 스테인리스강을 비롯한 특수합금, 촉매 및 도금 산업 등 다양한 산업 분야에서 활용되는 범용 원료로, 특정 화합물에 비해 활용 범위가 넓다. 또한 기존 virgin nickel의 환경영향은 대부분 니켈 금속(1 kg Ni)을 기능단위(function unit)로 제시하고 있어, 동일한 기능단위를 적용함으로써 기존 연구 결과와의 직접적인 비교가 가능하다. 이에 따라 본 연구에서는 최종 제품을 순수 니켈 금속으로 설정하여 환경성을 평가하였다.

2.1.1 수산화 니켈 침전 반응

수산화니켈 침전 반응은 니켈 회수 및 정제 공정에서 널리 활용되는 대표적인 반응으로, 일반적으로 황산니켈 수용액에 수산화나트륨을 첨가하여 용액의 pH를 상승시킴으로써 니켈을 수산화니켈 형태로 침전시킨다. 이 반응은 온도, 반응물 농도, 첨가 속도 및 교반 조건에 따라 침전 거동이 달라질 수 있으며, 일반적으로 약 80°C, 상압 조건에서 수행될 수 있다. 또한 반응 진행에 따라 pH는 니켈 수산화물의 생성과 함께 변화하며, 이러한 pH 변화는 침전 효율 및 입자 특성에 중요한 영향을 미친다[12].

N i S O 4 ( a q ) + 2 N a O H ( a q ) → N i ( O H ) 2 ( s ) + N a 2 S O 4 ( a q )
(1)

니켈의 용해도는 pH 증가에 따라 감소하며, 특히 중성 부근에서부터 침전이 활발하게 진행되어 높은 니켈 회수율을 확보할 수 있는 것으로 보고되었다. 또한 NiSO4–NaOH 계에서 수행된 수산화니켈 침전 연구에서는 pH 6.8~7.8 범위에서 안정적인 침전 거동과 낮은 잔류 니켈 농도가 확인되었으며, 단계적 침전 공정에서는 최종 pH 약 7.07에서도 약 98% 수준의 니켈 침전이 달성되었다[13,14]. 따라서 본 연구에서 Aspen Plus 시뮬레이션 결과로 도출된 반응 후 스트림의 pH 6.87은 수산화니켈 침전 공정의 일반적인 운전 범위와 잘 일치하는 것으로 판단된다. 또한 본 연구에서는 균일한 입자 특성과 안정적인 침전 반응을 고려하여 반응 온도를 80℃로 유지한 조건에서 공정을 수행하였다.

2.1.2 수산화니켈 가소 반응

수용액에서 회수된 수산화니켈 침전물은 높은 수분 함량과 결정수를 포함하므로, 이를 그대로 산업적으로 활용하는 데에는 한계가 있다. 따라서 본 연구에서는 고순도 금속 니켈로의 전환을 위해 추가적인 전처리 공정으로 가소 단계를 적용하였다.

침전 공정을 통해 회수된 수산화니켈 케이크는 다량의 자유수와 결합수를 포함하고 있다. 이를 환원 공정에 직접 투입할 경우, 과도한 열에너지 소모와 환원 효율 저하가 발생할 수 있으므로, 환원 전에 가소 공정을 수행하여 수분을 제거하고 안정적인 산화니켈로 전환하였다. 가소 공정은 500 ℃의 고온 조건에서 물리적으로 흡착된 수분을 증발시키고, 수산화기(-OH)를 탈수·탈수산화시켜 산화니켈을 형성하는 것을 목적으로 한다. 본 모사에서는 열역학적 평형 거동을 고려하여 가소 온도를 600 ℃로 설정하였으며, 주요 반응식은 다음과 같다. 500℃ 이상에서 100% 수준의 전환율을 보이므로 해당 연구에선 99%의 전환율을 가정하고 Aspen 모델링을 수행하였다[15].

N i ( O H ) 2 ( s ) → N i O ( s ) + H 2 O ( g )
(2)
2.1.3 탄소열 환원 반응

가소 공정에서 생성된 산화니켈은 이후 탄소열 환원 공정을 통해 고순도 금속 니켈로 전환하였다. 탄소계 환원제는 산업적으로 널리 사용되며, 비교적 낮은 원가와 높은 환원 가능성으로 인해 경제성이 우수한 환원제로 평가된다.

탄소열 환원은 일반적으로 800-1,000℃의 고온 조건에서 진행되며, 탄소는 산화니켈과 직접 반응하거나, 일산화탄소를 매개로 한 간접 환원 반응을 통해 니켈을 환원시킨다. 특히 반응기 내부에서는 고체-고체 반응과 기상 반응이 동시에 진행될 수 있으며, 주요 화학양론적 반응은 다음과 같이 나타낼 수 있다[16].

N i O ( s ) + C ( s ) → N i ( s ) + C O ( g )
(3)
N i O ( s ) + C O ( s ) → N i ( s ) + C O 2 ( g )
(4)
C ( s ) + C O 2 ( g ) ↔ 2 C O ( g )
(5)

본 모사에서는 열역학적 평형 거동을 고려하여 반응 온도를 900 ℃로 설정하였다. 1000℃에서 100% 수준의 전환율을 보이므로 해당 연구에선 99%의 전환율을 가정하고 Aspen 모델링을 수행하였다[17].

본 공정의 전체 니켈 회수율은 초기 폐수 스트림 내 용존 니켈 이온의 질량 유량에 대해, 최종 탄소열 환원 공정 후 산출된 고순도 금속 니켈의 질량 유량이 차지하는 비율로 정의하였다. 이에 따라 회수율은 다음과 같이 계산하였다.

R N i ( % ) = ( m ˙ N i , p r o d u c t m ˙ n i , f e e d )
(6)
2.2 목표 생산량 설정

대한민국의 대형 에너지 소재 기업인 POSCO사는 이차전지 및 고기능성 스테인리스강 산업의 팽창으로 인해 2030년 목표 니켈 생산 능력을 연간 24만 톤으로 설정했다. 이와 동시에 EU의 CRMA는 2030년까지 전략 원자재 소비량의 최소 25%를 재활용 원료로 충당하도록 규정하고 있다 [2]. 글로벌 환경 규제와 자원 순환 정책의 강화는 향후 국제 시장에서의 제품 경쟁력에 영향을 미칠 수 있다. 따라서 수출 비중이 높은 국내 소재 산업은 관련 재활용 의무 비율에 대한 선제적 대응이 필요하다.

이러한 산업적·정책적 배경 하에, 본 연구에서는 공정 모사를 위한 플랜트의 목표 생산량을 설정하였다. 국내 산업계의 2030년 니켈 생산 목표치에 EU CRMA의 재활용 의무 비율(25%)을 적용할 경우, 국내에서 확보해야 할 최소 재활용 니켈 물량은 연간 약 6만 톤으로 산출된다. 본 연구가 제안하는 공정은 일차 재활용 공정에서 회수되지 못하고 방류되는 2차 폐수 내 미량의 니켈을 회수한다. 따라서 본 공정은 저농도 방류수에 잔존하는 니켈을 회수하는 후단 회수 공정의 특성을 고려하여, 국가 재활용 목표량의 극히 일부를 처리하는 보수적인 설계 규모를 적용하였다. 이에 따라 2030년 재활용 목표량의 0.01%에 해당하는 연간 6톤의 고순도 니켈 생산을 최종 목표 생산량으로 설정하였다. 이는 폐수 기반의 자원 회수 기술을 실증하기 위한 파일럿 규모의 설계 기준으로 적합하다.

2.3 환경성 평가

설계된 통합 공정의 환경적 영향을 정량적으로 평가하기 위해 주요 온실가스(GHG) 배출원을 분석하고, 이를 기반으로 LCA를 수행하였다. 본 연구에서는 Cradle-to-Gate 접근법을 적용하여 시스템 경계를 정의하였으며, 이는 공정 내에서 발생하는 직접 배출과 외부에서 공급되는 유틸리티 및 화학물질과 관련된 간접 배출을 포함한다.

본 연구의 기능단위는 순수 니켈 1 kg 생산으로 설정하였다. 이는 제안 공정을 통해 회수된 니켈과 기존 광석 기반 virgin nickel 생산 공정의 환경영향을 동일한 기준에서 비교하기 위함이며, 비교 대상인 virgin nickel의 환경영향 데이터 역시 동일한 기능단위를 기준으로 제공되어 직접적인 비교가 가능하기 때문이다.

LCA는 제품이나 공정이 환경에 미치는 영향을 정량적으로 평가하는 기법으로, 본 연구에서는 국제 표준(ISO 14040 및 ISO 14044)을 준수하여 평가를 수행하였다. Aspen Plus 시뮬레이션 결과를 기반으로 에너지 소비량, 원료 투입량, 부산물 및 배출물(GHG, 폐기물 등)의 데이터를 수집하였으며, 이를 바탕으로 각 공정의 투입 및 배출 물질을 정량적으로 분석하여 Life Cycle Inventory(LCI)를 구축하였다.

본 연구에서 투입 원료로 사용되는 황산니켈 함유 폐수는 외부 공정에서 발생한 폐자원을 활용한 것으로, 시스템 경계 밖에서 유입되는 재생 원료로 간주하였다. 따라서 해당 투입물의 이전 생산 단계에서 발생한 환경부하는 본 연구의 할당 범위에 포함하지 않았으며, 이는 cut-off 접근법에 기반한 경계 설정에 해당한다. 이러한 접근은 폐자원의 순환적 활용 가능성을 반영함으로써, 자원 효율성 향상과 순환경제 촉진의 관점에서 의미를 갖는다.

LCI 분석은 Ecoinvent v3.11 데이터베이스를 기반으로 수행되었으며, 영향 평가 방법론으로는 ReCiPe 2016 Midpoint (H)를 채택하였다. 본 평가의 기능 단위는 순수 니켈 1 kg 생산으로 정의하였다. 환경성 평가는 ReCiPe 방법론을 활용하여 총 18가지 환경 영향 범주를 다각도로 분석하였으며, 이 중 지구온난화지수(GWP, kg CO2-eq/kg Ni)를 중심 영향 범주로 설정하여 집중 평가하였다. 본 연구에서는 제안된 공정의 환경적·경제적 우수성을 평가하기 위해, 기존의 광석 기반 virgin nickel 생산 공정을 비교군으로 설정하였다.

2.4 경제성 평가

경제성 평가를 수행하기 위해 주요 비용 요소를 분석하고, 이를 정량적으로 평가하였다. 본 연구에서는 자본 지출(CapEx)과 운영 비용(OpEx)을 기반으로 통합 공정의 경제적 실현 가능성을 평가하였다. CapEx는 설비 및 장비 설치에 드는 초기 투자 비용을 나타내며, OpEx는 공정의 운영 중 발생하는 운영비 및 변동비를 포함한다. 이 경제성 평가는 2025년을 기준으로 수행되었으며, 최종적으로 회수된 니켈의 단가(US$/kg Ni)를 산출하는 것을 목표로 하였다.

주요 장비의 구매 비용(CE)은 기준 용량(QB)과 실제 용량(Q)의 비율을 바탕으로 지수법을 적용하여 산출하였으며, 재료(fM), 압력(fp), 온도(fT) 계수를 반영하여 정확도를 높였다(Eq. 7). 또한, 2021년 기준 비용을 프로젝트 기준 연도인 2025년 가치로 환산하기 위해 화학공학 비용지수(CEPCI)를 활용하였다(Eq. 8)[18].

C E = C B × ( Q Q B ) M × f M × f p × f T
(7)
2025   Cos t = ( B a s e   c o s t ) × ( 2025   c o s t   i n d e x / B a s e   y e a r   i n d e x )
(8)

총 자본 투자비(TCI)는 보정된 장비 비용에 설치 계수를 곱하여 산정하였으며(Eq. 9), 이를 연간 자본 지출(Annualized CapEx)로 환산하기 위해 이자율(r) 및 공정 수명(t)을 이용하여 계산된 자본회수계수(CRF)를 적용하였다(Eq. 10-11). 이때, 이자율은 10%, 공정 수명은 30년으로 설정하였다.

I n s t a l l a t i o n   c o s t = 2025   c o s t × I n s t a l l a t i o n   f a c t o r
(9)
C R F = r ( 1 + r ) t ( 1 + r ) t − 1
(10)
A n n u a l i z e d   C a p E x = T C I × C R F
(11)

장치 비용 산정에 사용된 주요 장비의 종류와 기준비용, 기준용량은 Table 1에 정리하였다.

Table 1. Equipment cost estimation parameters
Equipment name Equipment type Scaling stream(QB) Original equip cost[US$] Base year
Heat exchanger heat exchanger 80 32,800 2,000
Precipitation reactor Agitated reactor 1 11,500 2,000
Filter Filter 10 83,600 2,000
Calcination reactor Agitated reactor 1 11,500 2,000
Reduction reactor Agitated reactor 1 11,500 2,000
Download Excel Table

OpEx는 원료비, 유틸리티, 인건비 및 유지보수비를 포함하며, 공정 시뮬레이션에서 도출된 연간 소비량에 각각의 단가를 적용하여 산출하였다. 경제성 평가에 사용된 주요 매개변수는 R. Smith가 제안한 개념설계 단계의 경제성 평가 기준을 준수하여 적용하였으며, 이를 Table 2에 정리하였다[19].

Table 2. Economic analysis parameters
Parameters Unit Description
Plant life 30 yr Expected operational lifespan of a facility.
Discount rate 10 % Interest rate for present value of future cash flows.
Start-up time 0.25 yr Period to reach operational status.
Operating time 8,000 hrs Duration of active use or production.
Equity 40 % Ownership value, assets minus liabilities.
Loan interest 8 % Cost of borrowing funds.
Loan term 10 yr Duration of loan repayment period.
Base year 2025 yr Reference year for economic analysis.
Download Excel Table
2.5 시나리오 분석

본 연구의 회수 공정은 60 ℃에서 최대 900 ℃에 이르는 광범위한 온도 조건에서 수행되는 열화학적 반응들을 포함한다. 이러한 고온 공정의 특성상 다량의 열에너지가 요구되며, 유틸리티 소비에 따른 환경적·경제적 부하를 저감하는 것이 공정의 타당성을 확보하기 위한 핵심 변수로 작용한다.

이에 본 연구에서는 회수된 니켈 금속이 다시 철강 산업의 원료로 투입되는 선순환 구조에 착안하여, 철강 제조 공정과의 열 통합 시나리오를 설계하였다. 철강 공정 인근에 회수 설비를 구축하여 발생되는 폐열을 공정 에너지로 재활용하는 산업 공생 모델을 가정하였으며, 폐열 활용 비율에 따른 시나리오별 분석을 수행하였다. 이를 통해 본 공정이 기존 천연 니켈 생산 대비 환경적·경제적 우위를 점하기 위해 필요한 최소 폐열 할당량을 도출하였다. 철강 공정에서 발생하는 폐열의 적용 가능성을 검토한 결과, 전기로(EAF), 전로(BOF), 재가열로 등의 배출가스 온도는 일반적으로 900°C 이상에 도달하는 것으로 보고되고 있다[20,21]. 따라서 본 연구에서 가정한 약 900°C 수준의 열수요는 철강 공정의 고온 폐열을 활용하여 충분히 공급 가능하다.

특히, 활용 가능한 폐열의 총량은 국내 대형 철강사인 POSCO사와 현대제철사의 연간 고로 조강 생산량 데이터를 기반으로 산출하였다[22–25]. 이를 통해 해당 공정에서 필요한 폐열량이 실제 국내 철강 산업 현장에서 공급 가능한 수준인지 검토함으로써, 제안된 공정의 실제 산업 현장 적용 가능성을 평가하였다.

3. 연구결과

3.1 Aspen Plus를 이용한 공정 모사

본 연구에서는 Aspen Plus 시뮬레이터를 활용하여 공정의 물질 및 에너지 수지를 정량화하였다. 시뮬레이션의 입력 조건은 시중에서 수거한 폐리튬이온배터리를 황산 및 과산화수소로 침출하여 제조한 침출액을 대상으로 수행된 선행연구의 실험 데이터를 기반으로 설정하였다. 폐배터리 재활용 공정의 방류수 조성은 선행연구에서 보고된 침출액의 금속 조성(Co 11.9 g/L, Mn 6.9 g/L, Ni 1.4 g/L, Cu 1.7 g/L, Li 1.2 g/L)과 각 금속의 침전 회수율을 적용하여 산정하였다. 이후 방류수에 잔존하는 금속 성분을 황산염 형태로 환산하고, 공정 유량을 고려하여 Aspen Plus 시뮬레이션의 입력 조성으로 변환하였다[26].

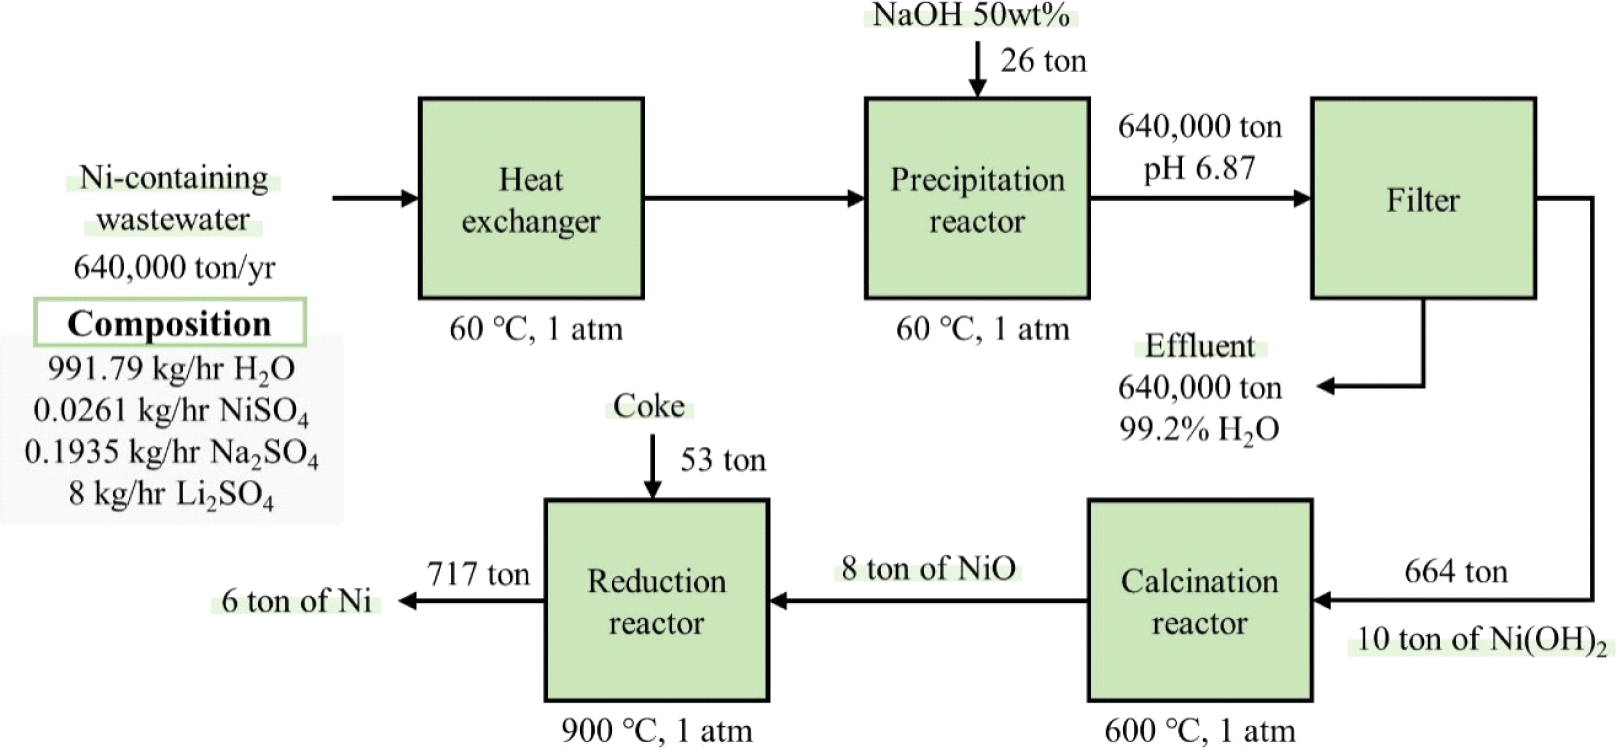
본 연구는 99.999%의 누적 질량 배제 기준을 적용하였다. 이에 따라 전체 투입량의 0.001% 미만인 코발트와 구리(Cu)는 시스템 경계에서 제외하였다. 공정 운영에 필요한 유틸리티로는 스팀과 LNG가 고려되었다. 스팀은 열교환기를 통해 유입 원료의 온도를 60 ℃까지 예열하는 데 사용되었으며, LNG는 고온 열화학 반응인 수산화니켈의 가소 반응(600 ℃) 및 탄소열 환원 반응(900 ℃)에 필요한 고온 열원을 공급하기 위해 사용되었다. 각 유틸리티의 소요량은 Aspen Plus에서 산출된 각 단위 장치의 heat duty 정보를 기반으로 에너지 수지를 분석하여 도출하였다. 모사된 전체 공정 흐름도 및 세부 공정 매개변수는 Fig. 2에 제시하였다. 시뮬레이션 결과, 제안된 3단계 회수 시스템을 통해 달성된 최종 니켈 금속의 회수율은 95.8%로 나타났다.
kjlca-27-2-51-g2
Fig. 2. Process flow diagram of the proposed nickel recovery process.
Download Original Figure
3.2 환경성 평가

통합 공정의 환경 영향을 분석하였으며, 특히 GHG 배출량을 평가하였다. 시뮬레이션 결과를 바탕으로 구축된 공정의 주요 투입 및 산출물 데이터는 Table 3에 요약하였다.

Table 3. Process input and output data for the recovery of 1 ton of nickel per year
Category Name Value Unit
Material NaOH 50wt% 4 ton/yr
Coke 8.7 ton/yr
Energy LNG 378 GJ/yr
Steam 13.9 GJ/yr
Download Excel Table

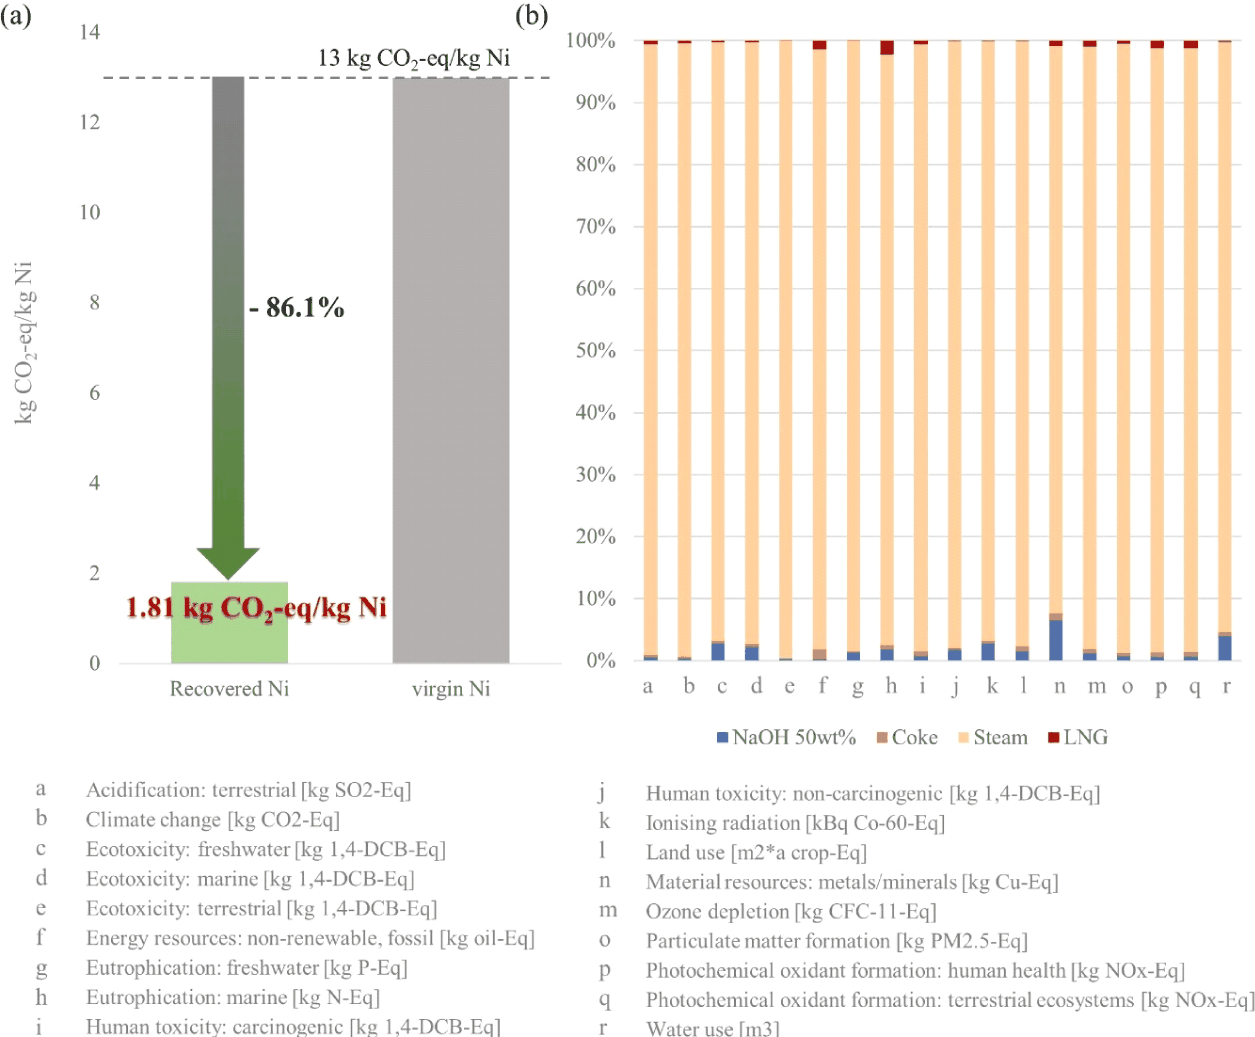
공정 운영에 따른 GHG 배출 기여도 분석 결과는 Fig. 3(a)에 제시되어 있다. 평가 결과, 제안된 공정을 통해 회수된 니켈의 온실가스 배출량은 1.81 kg CO2-eq/kg Ni로 산출되었다. 이는 virgin nickel 대비 86.1% 감소한 수치이다. 비교 대상인 virgin nickel의 온실가스 배출량은 Class 1 nickel metal의 cradle-to-gate LCA 데이터를 적용하였으며, 해당 데이터는 황화광 및 라테라이트광을 이용한 니켈 생산공정을 모두 포함한 산업 평균값으로 13 kg CO2-eq/kg Ni를 기준값으로 사용하였다[27]. LCI 분석에 사용된 Ecoinvent v3.11 데이터베이스의 주요 데이터셋에 대한 정보는 Table 4에 정리하였다.
kjlca-27-2-51-g3
Fig. 3. Life cycle GHG emissions and contribution analysis of the proposed nickel recovery process. (a) Comparison of GHG emissions between recovered Ni and virgin Ni production, and (b) contribution of major materials to environmental impacts.
Download Original Figure
Table 4. Description of the ecoinvent database version v3.11 by material
Material Database description
Coke Market for petroleum coke {GLO} | Alloc Rec, U
NaOH Market for sodium hydroxide, without water, in 50% solution state {RoW} | Alloc Rec, U
Electricity Market for electricity, high voltage {KR} | Alloc Rec, U
Steam Market for steam, in chemical industry {RoW} | Alloc Rec, U
LNG Natural gas, liquefied, import from NG {KR} | Alloc Rec, U
Download Excel Table

Fig. 3(b)는 LCI 데이터를 기반으로 ReCiPe 방법론을 적용하여 산출한 18가지 환경 영향 범주별 개별 물질의 상대적 기여도를 보여준다. 분석 결과, 대부분의 영향 범주에서 스팀이 가장 압도적인 기여를 하는 것으로 나타났다. 이는 니켈 침 전 반응을 위해 열교환기의 유틸리티로서 사용되는 스팀이 다량으로 필요하기 때문이다. 이러한 결과는 본 공정의 환경영향이 물질 자체보다는 열에너지 공급 방식에 크게 의존함을 의미한다.

3.3 경제성 평가

시뮬레이션 결과를 바탕으로 통합 공정의 CapEx 및 OpEx가 계산되었다. CapEx에 관한 결과는 Table 5에 제시하였으며, TCI는 약 US$ 60,000이며 Annualized CapEx는 약 US$ 9,600로 계산되었다.

Table 5. Capital investment and installation cost estimates for the recovery system
Parameters Description Costs[US$]
Installed cost 32,265
Warehouse 4% of installed cost 1,291
Site development 9% of installed cost 2,904
Additional piping 4.5% of installed cost 1,452
Total direct cost (TDC) 37,911
Proratable expenses 10% of TDC 3,791
Field expenses 11% of TDC 3,791
Home office & construction fee 12% of TDC 7,582
Project contingency 13% of TDC 3,791
Other costs (Start-up, permits, etc.) 14% of TDC 3,791
Total indirect cost (TIC) 22,746
Fixed capital investment (TDC+TIC, FCI) 60,657
Total capital investment (TCI) 64,660
Download Excel Table

OpEx에 관한 세부 항목은 Table 6에 정리하였으며, 원료 물질의 단가와 사용된 유틸리티 단가에 대한 내용도 함께 정리하였다.

Table 6. Operating expenditures (OpEx) and unit cost parameters for the integrated process
Annual operation cost estimation
Parameters Description Costs[US$]
Raw material 33,920
Utility 422,400
Variable operating (O1) 456,320
Salaries 56,486
Benefits and general overhead 90% of salaries 50,837
Maintenance 844
Property insurance 0.7% of FCI 370
Fixed operating (O2) 108,537
Annual operating costs (O1+O2, AOC) 564,857
Unit costs of raw materials and utilities
Material Ref Unit price [US$/kg]
NaOH 50 wt% [28] 0.33
Coke [29] 0.5
Steam [30] 0.013
LNG [31] 0.8
Download Excel Table

평가 결과, 최종 회수 니켈의 단위 생산 비용은 US$95/kg Ni로 나타났다. 이는 virgin nickel의 시장 가격인 US$13/kg Ni 대비 약 7.3배 높은 수치이다[32]. 이러한 높은 생산 단가는 유입 스트림인 폐배터리 재활용 폐수 내 니켈 농도가 매우 미량으로 존재하여, 단위 중량의 니켈을 회수하기 위해 투입되는 상대적인 에너지 및 물질의 양이 방대하기 때문이다.

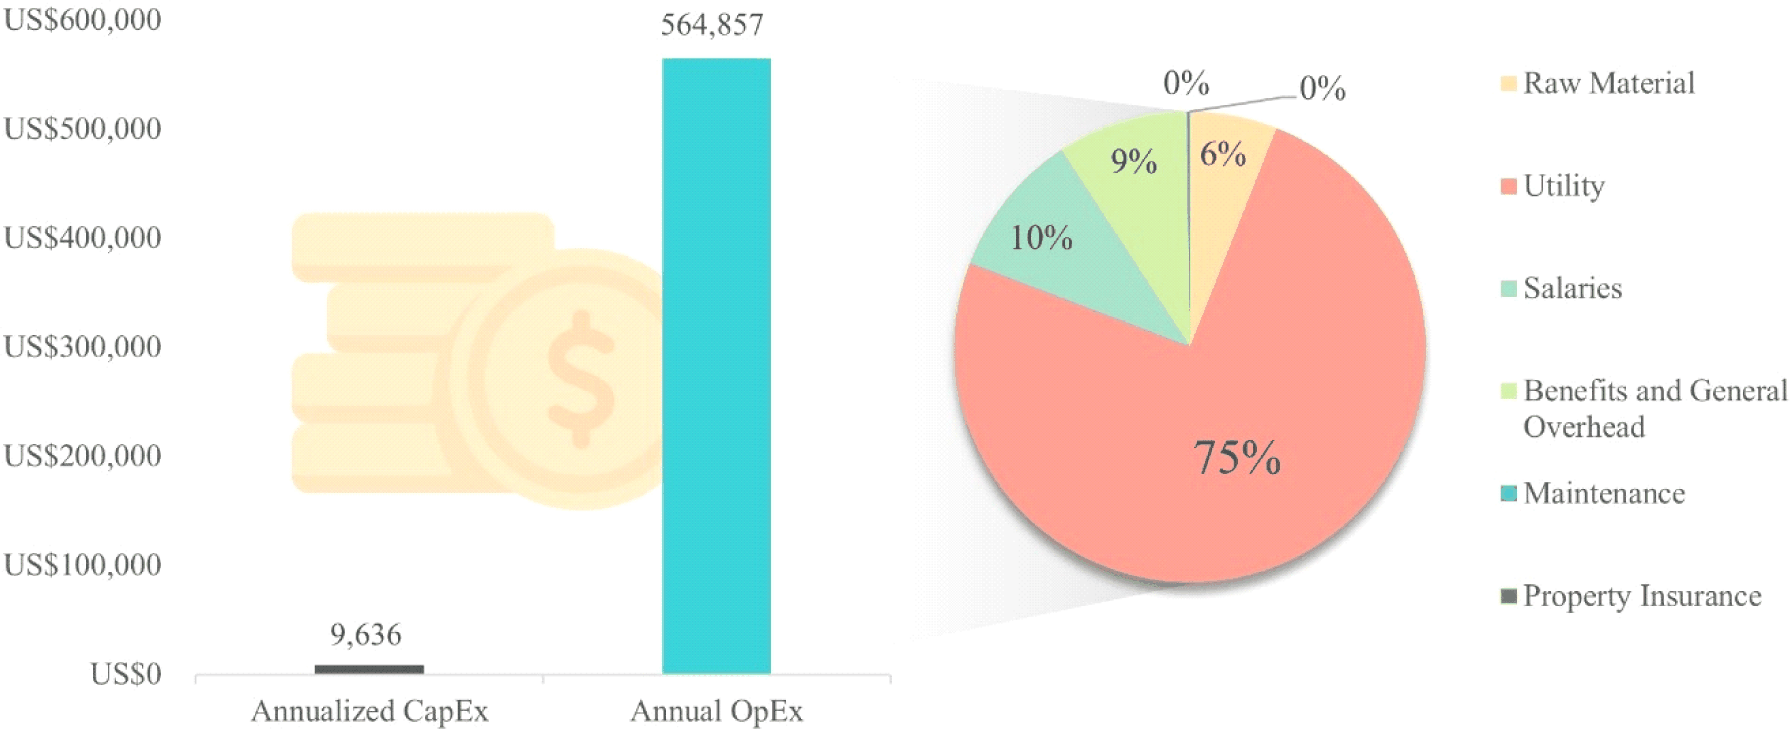
Fig. 4는 경제성 평가의 구성 요소별 비율을 나타낸다. 분석 결과, 연간 총 비용 중 CapEx 대비 OpEx의 비중이 압도적으로 높았으며, 특히 OpEx의 75%가 유틸리티 비용에 집중되어 있음을 확인하였다. 이는 앞선 환경성 평가에서 확인된 환경 부하 기여원 분석 결과와 일치하는 결과이다. 해당 공정의 OpEx는 모두 열원 공급을 위한 스팀과 LNG 비용으로 구성되어 있으며, 특히 스팀이 전체 유틸리티 비용의 약 92%를 차지한다. 즉, 본 공정의 경제적 타당성은 회수되는 니켈의 절대량 대비 과다하게 소요되는 열에너지 소비량에 크게 의존하고 있으며, 이는 향후 산업 폐열 활용을 통한 에너지 비용 절감이 본 공정의 상용화를 위한 필수 전제 조건임을 시사한다.
kjlca-27-2-51-g4
Fig. 4. Comparison of annual CAPEX and OPEX and operating cost breakdown for the proposed process.
Download Original Figure
3.4 유틸리티를 저감하기 위한 시나리오 분석

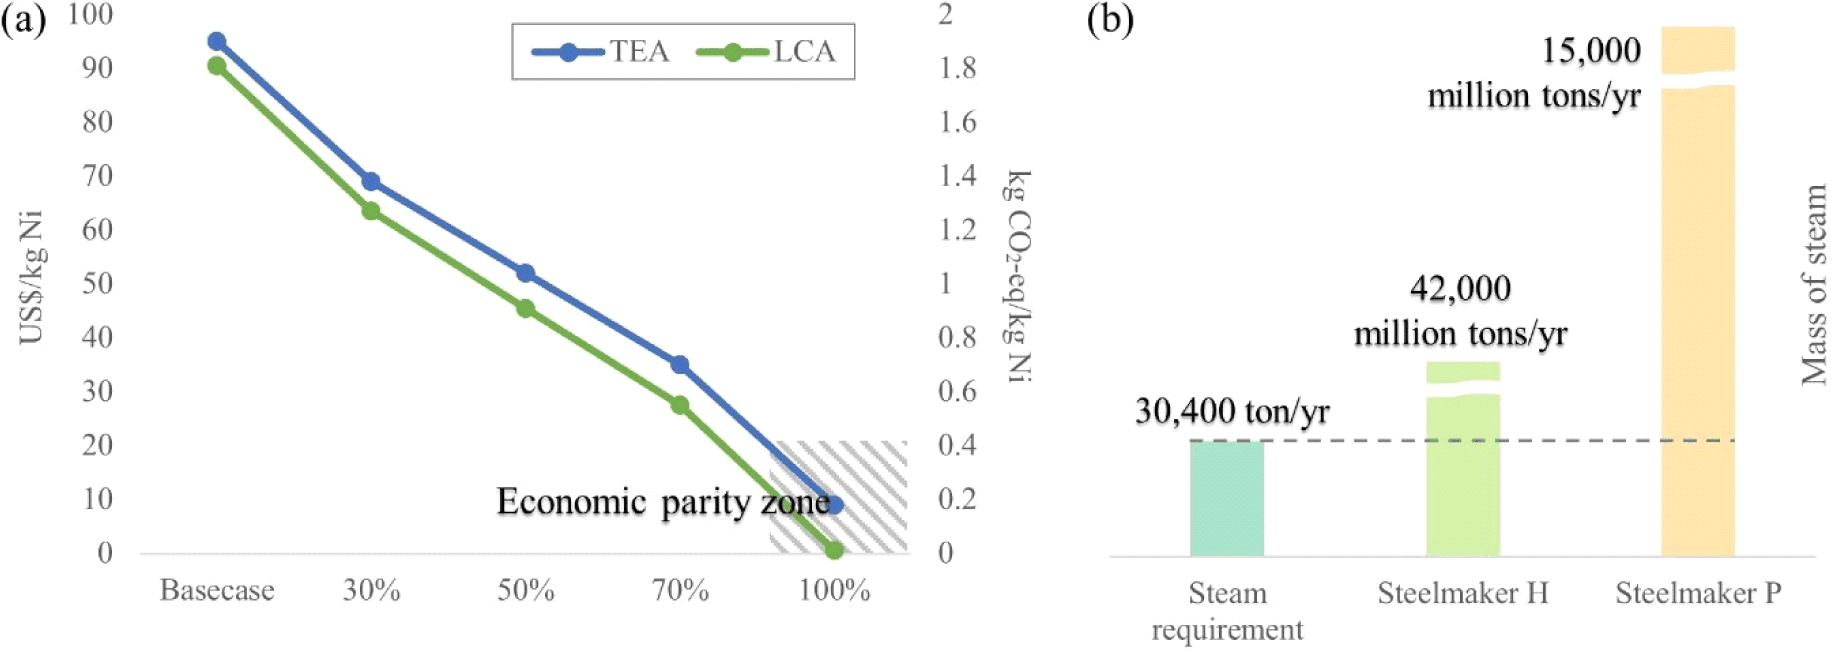
본 연구에서는 외부 유틸리티 의존도를 낮추고 경제성을 확보하기 위해, 인근 철강 공정으로부터 각각 30%, 50%, 70%, 100%의 열에너지를 공급받는 시나리오를 설계하여 분석하였다. 분석 결과, 외부 유틸리티의 약 89% 이상을 산업 폐열로 대체할 경우, 회수 니켈의 생산 단가가 virgin nickel의 시장 가격인 US$13/kg Ni 수준까지 낮아져 경제적 동등성을 확보할 수 있음을 확인하였다(Fig. 5(a)).
kjlca-27-2-51-g5
Fig. 5. Scenario analysis of waste heat integration for the proposed nickel recovery process. (a) Economic and environmental performance under waste heat substitution scenarios and (b) comparison of process steam demand and available steam from steelmakers.
Download Original Figure

동일한 시나리오를 환경성 측면에서도 평가한 결과, 폐열 활용 비율이 증가할수록 회수 니켈의 온실가스 배출량이 지속적으로 감소하는 것으로 나타났다(Fig. 5(a)). 이는 환경성 평가 결과에서 전체 온실가스 배출량의 대부분이 공정의 열원으로 사용되는 스팀에서 기인하였기 때문으로, 외부에서 공급되는 스팀을 철강 공정의 폐열로 대체함에 따라 증기 생산과 관련된 온실가스 배출이 크게 감소한 결과이다. 특히, 열에너지의 100%를 폐열로 대체할 경우 온실가스 배출량은 0.01 kg CO₂-eq/kg Ni까지 감소하여, 기본 시나리오 대비 환경성이 크게 향상되는 것으로 확인되었다.

이러한 시나리오의 실현 가능성을 검증하기 위해, 국내 주요 철강사인 P사와 H사의 연간 조강 생산량을 기반으로, 고로 공정 내 조강-용선-슬래그 간의 물질수지 인자들을 반영하여 발생 가능한 폐열의 잠재량을 이론적으로 산출하였다(Fig 5(b)). 분석 결과, 두 기업에서 발생하는 가용 폐열량은 본 니켈 회수 공정 운영에 필요한 전체 유틸리티 수요를 충분히 상회하는 것으로 나타났다.

4. 결 론

본 연구에서는 폐배터리 재활용 공정의 부산물인 폐수로부터 니켈 금속을 회수하는 공정을 제안하고, 이를 통해 다단계 폐쇄 고리 시스템의 구축 가능성을 평가하였다. 2030년 목표 니켈 생산량을 기반으로 연간 6 ton의 니켈을 회수하는 공정을 Aspen Plus로 모사하였으며, 환경적·경제적 타당성을 정량적으로 분석하였다. 분석 결과, 제안된 공정은 1.81 kg CO2-eq/kg Ni의 온실가스 배출량을 기록하며 기존 천연 니켈 생산 공정 대비 약 86.1%의 탄소 저감 효과를 보였다. 반면, 경제성 측면에서는 US$95 /kg Ni의 생산 단가가 산출되어 시장 가격 대비 약 7배 높은 비용 구조를 보였으나, 이는 유입 폐수 내 니켈의 저농도 특성에 기인한 에너지 집약적인 공정 특성 때문으로 확인되었다. 특히 환경성 및 경제성 평가 결과 모두에서 유틸리티 소비가 가장 주요한 영향 요인으로 나타났다. 이러한 한계를 극복하기 위해 수행된 인근 철강 공정과의 열 통합 시나리오 분석 결과, 공정 필요 열에너지의 89% 이상을 산업 폐열로 충당할 경우 천연 니켈 수준의 가격 경쟁력을 확보할 수 있음을 확인하였다. 또한, 국내 주요 철강사의 조강 생산량을 기반으로 산출된 폐열 잠재량은 본 공정의 요구량을 충분히 상회하여, 제안된 모델의 실무적 적용 가능성을 제시하였다.

다만 본 공정은 이미 재활용 공정을 거친 부산물 기반 폐수로부터 니켈을 회수하는 구조이므로, 투입 에너지 대비 회수량이 제한적이라는 본질적 한계를 가진다. 그럼에도 불구하고 에너지 공급 문제를 완화할 수 있다면, 제한된 자원으로부터 추가적인 니켈 회수를 실현하는 순환경제적 의미가 크다. 따라서 본 연구는 인근 철강 공정과의 열 통합을 통한 이중 회수 개념의 실현 가능성을 제시하였다는 데 의의가 있다.

아울러 본 연구에서는 유입 폐수 내 다른 주요 금속 성분, 특히 Li2SO4에 대한 회수를 고려하지 않았다는 한계가 있다. 향후에는 니켈뿐 아니라 리튬 및 기타 동반 금속의 동시 회수까지 포함하는 공정 최적화와 통합 평가가 필요하며, 이를 통해 보다 높은 자원 회수 효율과 경제성을 달성할 수 있을 것으로 기대된다.

사 사

This work was supported by the Industrial Technology Program for Materials and Components (Package Type) through the Korea Evaluation Institute of Industrial Technology (KEIT), funded by the Ministry of Trade, Industry and Energy (MOTIE, Korea) [RS-2024-00431678].

References

1.

Niri, A. J., Poelzer, G. A., Zhang, S. E., Rosenkranz, J., Pettersson, M., Ghorbani, Y. Sustainability challenges throughout the electric vehicle battery value chain. Renewable and Sustainable Energy Reviews 191, p. 114176 (2024).

2.

European Parliament and Council of the European Union. Regulation (EU) 2024/1252 establishing a framework for ensuring a secure and sustainable supply of critical raw materials. Eur-Lex. http://data.europa.eu/eli/reg/2024/1252/oj (accessed 18 May 2026).

3.

van Gaalen, J. M., Slootweg, J. C. From critical raw materials to circular raw materials. ChemSusChem 18(1), e202401170 (2025).

4.

Mudd, G. M., Jowitt, S. M. The new century for nickel resources, reserves, and mining: Reassessing the sustainability of the devil’s metal. Economic Geology 117(8), pp. 1961-1983 (2022).

5.

Schodde, R., Guj, P. Nickel: A tale of two cities. Geosystems and Geoenvironment 4(1), p. 100356 (2025).

6.

Hu, M., Hu, M., Li, W. Efficient complexation-oxidation separation of nickel and cobalt from spent secondary batteries for energy storage and conversion applications. Separation and Purification Technology 364, p. 132349 (2025).

7.

Bartzas, G., Komnitsas, K. Cradle to gate life-cycle assessment of battery grade nickel sulphate production through high-pressure acid leaching. Science of the Total Environment 952, p. 175902 (2024).

8.

Sun, S., Yang, K., Liu, C., Tu, G., Xiao, F. Recovery of nickel and preparation of ferronickel alloy from spent petroleum catalyst via cooperative smelting–vitrification process with coal fly ash. Environmental Technology 45(15), pp. 2108-2118 (2024).

9.

Sari, Y., Manaf, A., Astuti, W., Nurjaman, F., Susanti, D., Sipahutar, W. S., Bahfie, F. Nickel recovery in ferronickel concentrate by green selective reduction of nickel laterite. Engineering Science and Technology, an International Journal 57, p. 101798 (2024).

10.

Zhou, L. F., Yang, D., Du, T., Gong, H., Luo, W. B. The current process for the recycling of spent lithium ion batteries. Frontiers in Chemistry 8, p. 578044 (2020).

11.

Algul, F., Alp, A. Environmentally friendly separation of lithium and cobalt from spent Li-ion batteries using water and organic acid leaching. Korean Journal of Chemical Engineering 43(6), pp. 1813-1831 (2026).

12.

Xuan, W., De Souza Braga, A., Chagnes, A. development of a novel solvent extraction process to recover cobalt, nickel, manganese, and lithium from cathodic materials of spent lithium-ion batteries. ACS Sustainable Chemistry & Engineering 10(2), pp. 582-593 (2022).

13.

Sist, C., Demopoulos, G. P. Nickel hydroxide precipitation from aqueous sulfate media. JOM 55(12), pp. 42-46 (2003).

14.

Acharya, R., Subbaiah, T., Anand, S., Das, R. P. Effect of precipitating agents on the physicochemical and electrolytic characteristics of nickel hydroxide. Materials Letters 57(20), pp. 3089-3095 (2003).

15.

Sato, T., Nakamura, F., Ozawa, F. Thermal decomposition of nickel hydroxide. Journal of Applied Chemistry and Biotechnology 25(8), pp. 583-590 (1975).

16.

L’vov, B. V. Mechanism of carbothermal reduction of iron, cobalt, nickel and copper oxides. Thermochimica Acta 360(2), pp. 109-120 (2000).

17.

Sharma, S. K., Vastola, F. J., Walker, P. L. Reduction of nickel oxide by carbon: III. Kinetic studies of the interaction between nickel oxide and natural graphite. Carbon 35(4), pp. 535-541 (1997).

18.

Mignard, D. Correlating the chemical engineering plant cost index with macro-economic indicators. Chemical Engineering Research and Design 92(2), pp. 285-294 (2014).

19.

Smith, R. Chemical process design and integration. John Wiley & Sons: New York (2005).

20.

Zhang, H., Wang, H., Zhu, X., Qiu, Y. J., Li, K., Chen, R., Liao, Q. A review of waste heat recovery technologies towards molten slag in steel industry. Applied Energy 112, pp. 956-966 (2013).

21.

Bisio, G. Energy recovery from molten slag and exploitation of the recovered energy. Energy 22(5), pp. 501-509 (1997).

22.

POSCO. POSCO Sustainability Report 2024. POSCO 뉴스룸. https://newsroom.posco.com (accessed 18 May 2026).

23.

Hyundai Steel. Sustainability Report 2024. 현대제철 공식 홈페이지. https://www.hyundai-steel.com (accessed 18 May 2026).

24.

Manchisi, J., Matinde, E., Rowson, M. A., Simmons, M. J. H., Simate, G. S., Ndlovu, S., Mwewa, B. Ironmaking and steelmaking slags as sustainable adsorbents for industrial effluents and wastewater treatment: A critical review of properties, performance, challenges and opportunities. Sustainability 12(5), p. 2118 (2020).

25.

Li, P. Thermodynamic analysis of waste heat recovery of molten blast furnace slag. International Journal of Hydrogen Energy 42(15), pp. 9688-9695 (2017).

26.

Choubey, P. K., Dinkar, O. S., Panda, R., Kumari, A., Jha, M. K., Pathak, D. D. Selective extraction and separation of Li, Co and Mn from leach liquor of discarded lithium ion batteries (LIBs). Waste Management 121, pp. 452-457 (2021).

27.

Nickel Institute. Life Cycle Assessment of Nickel Products - Progreso Pier Case Study. Nickel Institute Technical Report. https://nickelinstitute.org (accessed 18 May 2026).

28.

Errico, M., Fjerbaek Sotoft, L., Kjærhuus Nielsen, A., Norddahl, B. Treatment costs of ammonia recovery from biogas digestate by air stripping analyzed by process simulation. Clean Technologies and Environmental Policy 20(7), pp. 1479-1489 (2018).

29.

Freshdi. Metallurgical Coke 30-80mm. Freshdi B2B Platform. https://freshdi.com (accessed 18 May 2026).

30.

Intratec. Industrial Steam Cost. Intratec Industry Economics Worldwide. https://www.intratec.us (accessed 18 May 2026).

31.

Korea Electric Power Corporation (KEPCO). 전기요금표. KEPCO 사이버지점. https://cyber.kepco.co.kr (accessed 18 May 2026).

32.

London Metal Exchange. LME Nickel. London Metal Exchange Pricing. https://www.lme.com (accessed 18 May 2026).